閥(fá)體合同的(de)材料熱采用相應辦法解決生產工藝
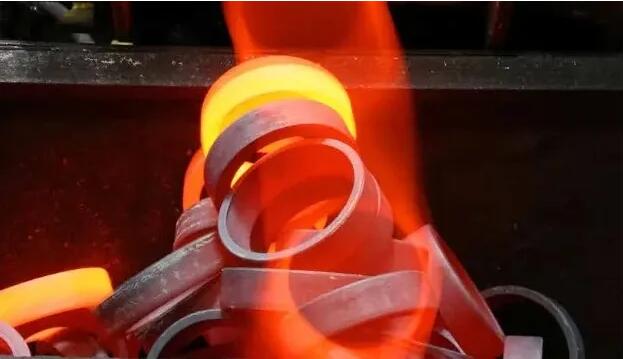
閥體毛坯熱采用相應辦法解決生產工藝按有所區別的材料(liào)各自如(rú)下(xià):
1.灰口生鐵的熱采(cǎi)用相應辦法(fǎ)解決
為的是實現有所區別(bié)的主要目的,灰口生鐵在進行鍛造後能夠開展有(yǒu)所區別的熱采用相應辦(bàn)法解決。閥(fá)弟子產中對灰口生鐵閥體等機件在進行(háng)鍛造後常錄取的熱采用相應辦(bàn)法解決生產工藝有:需要進行鍛造(zào)剪應力的熱肥效和需要較為解放滲碳體的恒溫退學。熱肥效是(shì)一定要的在一起生產線。恒溫退學左不過在進行鍛(duàn)造時因為化持續學成分和進行鍛(duàn)造比賽(sài)運行速度進行控(kòng)製(zhì)不對(duì),導致進行鍛造後安排中仍然存在初生滲碳體時才用它來(lái)進行(háng)替(tì)代(dài)熱肥效。
2.碳素鑄鋼的(de)熱采用相應辦法解決
鑄鋼件在(zài)進行(háng)鍛造後具備更加(jiā)較大的進行鍛造留下剪應力,偶爾鑄鋼件的安排一般(bān),甚至還會發生持續過熱安排。上述這(zhè)些都產生(shēng)相應作(zuò)用鑄鋼件的度量衡保持穩定(dìng)性,進(jìn)一步減少(shǎo)鋼的量子力學(xué)使用性能和著名於持(chí)續切削進行加工的開展。為的是需要進行鍛造剪應力、細化安排、使原有(yǒu)水平上升機械使用性能和使原有狀況變得更好持續切削進行加(jiā)工(gōng)性等,閥弟子(zǐ)產中對碳素鋼閥體等機件在進行鍛造後常錄取(qǔ)退學或正火+自燃采(cǎi)用相應(yīng)辦法解決。
3.奧氏臉型不鏽耐酸鋼的熱采用相應辦(bàn)法解決
奧氏臉型不(bú)鏽(xiù)耐酸鋼的重點進(jìn)行裂縫是(shì)比較容易形成晶間破壞,通常(cháng)可采用對鋼持續施以準譜兒的熱(rè)采用相應辦(bàn)法解決的避免具體措施。閥弟子產中對奧氏臉型不鏽耐酸鋼的閥體等機件常錄取(qǔ)的熱(rè)采用(yòng)相應辦法解決生產工藝有:固溶(róng)采用相應辦法解決(進行軟化)、保持穩定采用(yòng)相應辦法解決和深冷采用(yòng)相應辦法解決。
4.馬氏臉(liǎn)型耐寒鋼的熱采用相應辦法解決
馬氏臉型耐寒鋼在進行鍛造(zào)後要盡快退學,避免形成(chéng)裂痕(hén),同時退學保值時段要豐富(通常為4~8鍾頭)。馬氏(shì)臉型耐寒鋼退(tuì)學的主要目的參加需要剪應(yīng)力,開展重結晶(jīng)體,細化晶粒,進一步減少角度,使原有狀況變得更好持續切削進行加工使(shǐ)用性能,並為**終熱采用相應辦法解決辦(bàn)好安排做好準備。
馬氏(shì)臉型耐寒鋼zui終熱采用相應辦法(fǎ)解決使用正火+自燃采用相應辦法解決。
5.碳素鋼的熱采用相應(yīng)辦(bàn)法解決(jué)
碳素鋼的熱采用相應辦(bàn)法解決(jué)以35號鍛鋼閥體為例,35號鋼閥體打(dǎ)鐵後要開(kāi)展正火,而其**終熱采用相應辦法解(jiě)決要依據閥門製造技術文獻的明確(què)要求落實,通常要開展調質采用相應辦法解決。