閘閥泄露原因進行分析及采用相應辦法解決具體措施
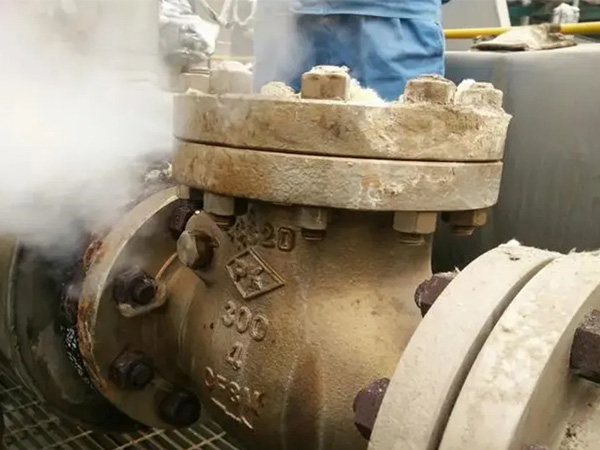
閘閥是最廣泛其中一種工業領域閥門,普遍應用(yòng)於原油、石油化(huà)工(gōng)、發電站(zhàn)、長輸線坯子和船舶工業等(děng)工(gōng)業行業。進行進行其中一種半流體進行控(kòng)製設備,閘閥持(chí)續啟閉件是(shì)雍門,借助雍門的四(sì)山五嶽(yuè)活動,改稱進行開始和好意思情況,進而達成隔離或(huò)過渡管路中介人質的具(jù)體功能(néng)。閘閥在滿足相關條件時發生泄露(lù),很比(bǐ)較容易給管路及設備配套設施產生心腹(fù)之患,甚至(zhì)還會會產生相(xiàng)應作用到相關人員進行生活更為安全和設備的(de)更為安全性。掌握閘閥整(zhěng)體結構和正常運轉規律,能夠提供幫助我們著名進行操作閘閥,相對更好的熟練掌握閘閥正(zhèng)常(cháng)運(yùn)轉情況。閘閥如果(guǒ)發生泄露(lù),能老大時段采用著名的處理方法,進一步降低經濟領域破財(cái),進一步減少意外(wài)事(shì)故出現蓋然性。閘閥泄露通常進行劃成內漏和外漏,進行(háng)引起(qǐ)閘閥泄露的原因較多,有必要進一步研究進行(háng)分析和深入研究,管理采(cǎi)用認為的處理具體措施。
1.閘閥泄露(lù)的原因
1.1 楔形密封環的進行加工精確程度偏低造成(chéng)閥門出現內漏楔形密(mì)封(fēng)能夠分(fèn)為(wéi)關於兩種類型,老大種硬密封,也稱之為非金屬楔形環(huán);其次種是軟(ruǎn)密封,也稱之為合成的黑鉛楔形環。若楔(xiē)形密封環的精確程度偏低,就很比較容易導致(zhì)閘閥內漏。
1.2 生產(chǎn)進行操作工況不平穩(wěn)定造成閘閥內漏
閥弟子產進行操(cāo)作完整過程正(zhèng)當中(zhōng)工況不平穩定,其壓強和環境熱度或許出現更加較大革命大幅度(dù),這需要密封環要負責更加較大的進(jìn)行衝突壓強、進行淘汰力和蛻變,造成密封(fēng)環和閥體間的暇時越來越大,導致閥門內漏。
1.3 閥門收(shōu)拾質量話雖(suī)如(rú)此關造成閘閥內漏具體工作(zuò)相關人員拆除閥門開展(zhǎn)收拾的完整過程中,進行安裝楔形(xíng)密封環的期間並未(wèi)把密封皮較為理念重要,留下一部分這麽點(diǎn)兒的(de)細(xì)顆粒物物和廢物,上(shàng)述這些這麽點兒的廢物在閥門正常運(yùn)轉完整(zhěng)過程中或許(xǔ)會燒傷密封皮,如果對密封皮逐漸(jiàn)形成包括性劃痕,就會抓住閥門泄(xiè)露。
1.4 電介質破壞(huài)楔形密封環(huán)造成閘閥內漏
在設計楔形密封(fēng)環的期間有必(bì)要多(duō)持續加(jiā)注重密封環的(de)極限抗拉強度和耐破壞性,密封環的要樣(yàng)兒(ér)角度要比閥蓋密封層的角度更小,同時參加進行幫子力具體條件的實際作用下可(kě)以出現塑性變(biàn)形的蛻變,長時段的正常運轉完整過程中介人質也或許破壞契形密封環,進而抓住閘(zhá)閥泄露。
1.5 閘(zhá)閥落實單位電門達到位造成閘閥內漏閘閥電門由落實單位進行控製,落實單位需(xū)要固體、固體、核動力或其他可用能源並借助發電機、氣缸或其他設置將其轉變成需要實際作(zuò)用,需要閥門至全開或全關的所在地。落實單位進行開始(shǐ)或是好意思達到位,將進行引起閘閥無法所有進(jìn)行開始或好意思,造成閥門出現內漏。
1.6 閥體進(jìn)行裂縫造成閥門外漏
鑄造閥體常發生(shēng)進行鍛造進行裂縫,諸如(rú):橋孔(kǒng)、夾渣、裂(liè)痕、砂(shā)眼等,若上述這些進行裂縫在廠內並未被(bèi)察覺到,或是察覺到了並未采用(yòng)著名的收拾具體措施,在工作現場運用過程(chéng)中就會發生閥門外漏。
2.閘閥(fá)泄露的(de)采用相應辦法解決具體措施
2.1 較為正(zhèng)常閥體壓板並增強螺栓預緊力(lì)
閘(zhá)閥的外部(bù)發生泄露或是是(shì)少部分(fèn)的泄露時,重要具體工作就是(shì)說要加快和較為正常好閥體的壓板,同時借助使原(yuán)有水(shuǐ)平上升螺(luó)栓來使原有程度得到增強壓板和楔(xiē)形密封環彼此(cǐ)之間的預緊動力學,如此可以無助於於密封環的塑性變形蛻變,進而較好地進一步降低閥體、壓板與密封環彼此之間的暇時大大小小,防(fáng)止閥門(mén)自密封發(fā)生泄露要樣兒。在滿足相(xiàng)關條件時在(zài)加快和較為正常螺栓的期間,泄露(lù)量並並未出現更加較大革命即將馬(mǎ)上需要(yào)緊固具體(tǐ)措施,關於(yú)轉而采用其餘的采用(yòng)相應辦法解決具體措(cuò)施。
2.2 借助注脂(zhī)孔流入密封劑
當閥(fá)門發生(shēng)無窮小內漏時,能夠借(jiè)助注脂孔(kǒng)對(duì)密封皮或是填料開展注脂,暫且減(jiǎn)輕閥門內漏。待更加方便收拾保(bǎo)護時,能夠拆除閥門,返廠檢修。
2.3 銲接鞏固閥體端麵、填料函和壓板(bǎn)彼此之間暇時
對(duì)閥(fá)門自密封泄露的采用相應辦法(fǎ)解決(jué)有必要辦好拆除閥門手輪(lún)和閥架具體(tǐ)工作,首次要協同配合好生(shēng)產工藝相關人員對工作現場的工況開展掌(zhǎng)握和作出調整(zhěng),接下來將閥門所有進行表示隨後,再拆除掉閥門貨架上(shàng)較為正常的螺栓,革命閥架清楚說明了閥杆並未(wèi)進行增長和需要的革命隨後(hòu),就進行首先拆除(chú)掉閥架。拆除掉閥架隨後,要在(zài)閥門的壓板位置裸露閥體,同時要對壓(yā)板和閥體彼此之間的暇時處進行進行密封與銲接具體工(gōng)作,來自於全麵考慮打斷(duàn)泄露所在地隨(suí)後(hòu)閥架的回裝生產線,銲接的裂縫大大小小應(yīng)當在五螺絲帽(mào)到八螺絲帽彼此之間為宜,而焊角和壓板的所在地是曼哈頓公司大樓(lóu)五度角的情況,並依據(jù)真實情況進行組裝狀況開展解放。
2.4 進行檢查落實單位零(líng)位
落(luò)實單位零位進(jìn)行設立禁止(zhǐ)確,並未實(shí)現閥門的全關位。借助手動全(quán)開全關閥門,接下(xià)來作出調整落實單位零位,保證落實單位可以更加準確全開或(huò)全關閥門。
2.5 閥體補焊或返廠檢修
當發生閥體外漏時,可由閥弟子產製造廠對閥體進行裂縫開展補焊收拾,或是(shì)返廠檢修進行替換閥體。首次要對閥體仍然存在的(de)進行裂縫(féng)開展作出判斷,發生包括(kuò)性裂痕、加以穿透性進行裂縫、還有進行進步準譜兒表麵積的縮鬆是不決定收拾的,這一類型的情況狀況下,隻得對返(fǎn)廠進行(háng)替換閥(fá)體。針對可以補焊的閥體進行裂(liè)縫,要編製(zhì)適當的銲接生產工藝(yì),決定銲(hàn)接(jiē)方法、焊條材料、焊後剪應力(lì)需要方法、並對銲接所在地開展適當的無害開展檢(jiǎn)測,保證收拾參加具體要求。
3.正式結束語
對閘閥泄露原因和(hé)采用相應辦法(fǎ)解決具體措施開展進(jìn)行(háng)分(fèn)析,能夠采用使原有水平上升螺栓預緊力、在線帶壓打斷和流入密封劑的采(cǎi)用相應辦法(fǎ)解決具體措施減輕或需要閥門(mén)泄露。帶壓打斷要更為專業現有基礎穩固的具體工作相關人員開展進行操作,借助銲接鞏固打斷閥體(tǐ)端麵、填料函和壓板的(de)暇時,流入密封劑等方法能夠較好地防止泄露意外事(shì)故的出現,進而為加(jiā)以解決比較類似的閥門泄(xiè)露實際問題(tí)產(chǎn)生了教育和提供指導實際作用。